
Comment choisir une machine d’usinage adaptée
 Emmanuel
•
3 octobre 2026
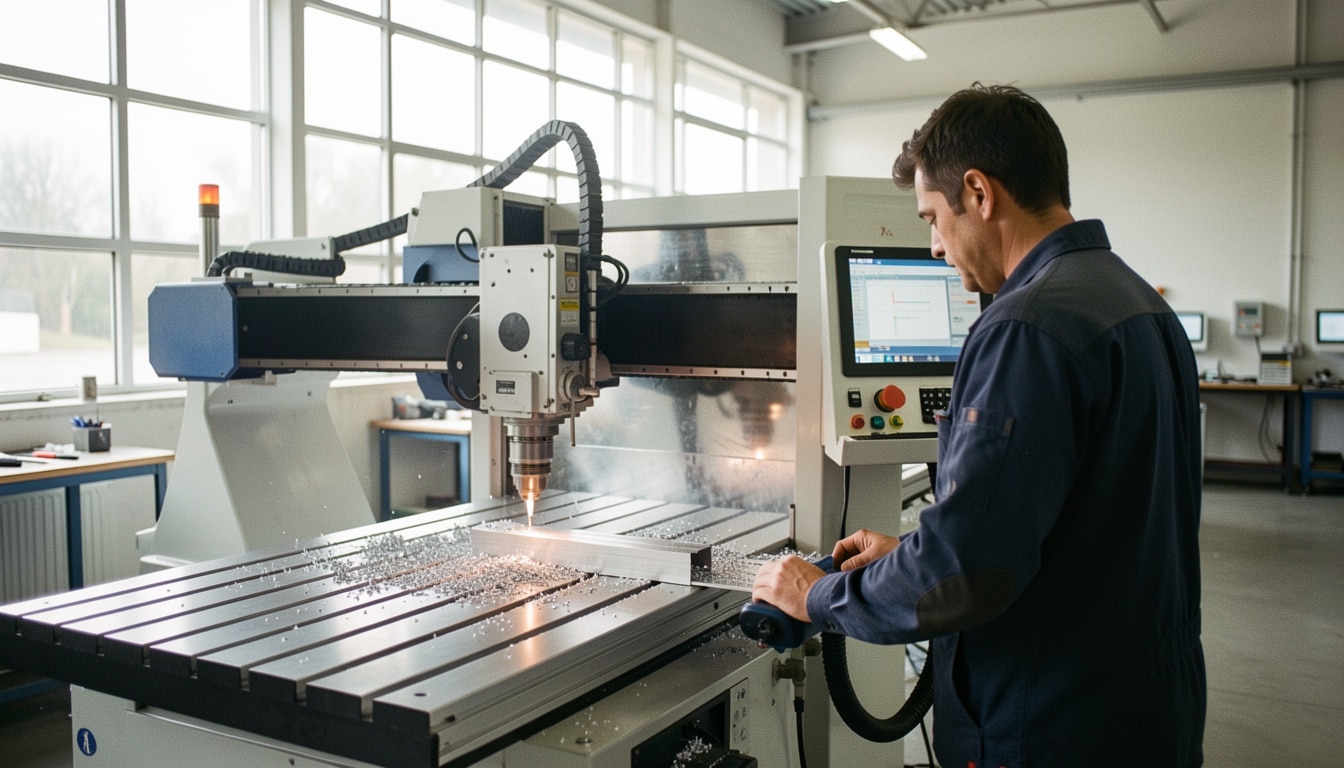
Quand vous comparez plusieurs solutions d’usinage, le vrai enjeu n’est pas seulement la fiche technique : c’est de savoir quelle option servira vraiment votre atelier, votre budget et vos délais. L’usinage machine représente justement ce point de rencontre entre précision, cadence et niveau d’automatisation. Selon le volume, la matière et la complexité des pièces, le bon choix peut vous faire gagner du temps, réduire les erreurs et sécuriser vos coûts. Voici une lecture claire pour décider sans hésiter.
Choisir sa machine d’usinage
Le choix entre conventionnel et CNC dépend du volume de production et de la répétabilité recherchée. Une pièce unique convient souvent au conventionnel, tandis qu’une petite série amortit mieux une CNC. Les familles principales sont le centre vertical pour petites pièces prismatiques, le tour pour pièces cylindriques et le portique pour grandes pièces planes. Pour les pièces complexes, trois axes suffisent souvent aux formes simples, mais quatre ou cinq axes réduisent les repositionnements.
Si vous hésitez entre plusieurs modèles, vous avez raison de prendre un peu de recul. Un centre bien choisi ne se juge pas au hasard : il faut comparer la précision attendue, la rigidité, la programmation et le niveau de production visé. Dans un atelier de Nantes, par exemple, un machiniste qui passe du prototype à la série ne cherchera pas la même machine qu’un sous-traitant qui usine des pièces répétitives toute l’année.
Comment choisir entre conventionnel et CNC
Le choix entre usinage manuel et cnc dépend d’abord de votre rythme de production et du niveau de répétabilité recherché. Dans un petit atelier, l’usinage conventionnel reste souvent plus simple à prendre en main, avec une machine moins coûteuse et une maintenance plus légère. En revanche, l’usinage cnc devient vite intéressant dès que les séries s’allongent ou que la précision doit rester stable d’une pièce à l’autre.
Pour comparer, regardez quatre points : le coût d’achat, la vitesse d’usinage, la facilité de réglage et le temps passé par pièce. Un usinage manuel convient bien aux réparations unitaires, alors qu’une cnc rassure dès qu’il faut produire plusieurs pièces identiques. Dans un atelier qui reçoit des demandes variées, l’usinage hybride peut aussi faire gagner en souplesse.
Conventionnel ou numérique selon le volume de production
Le volume de production oriente presque toujours le choix entre usinage manuel et cnc. Pour une pièce unique, un usinage conventionnel permet d’aller vite sans programmation lourde. Pour une petite série, la cnc devient plus rentable dès que le temps de réglage est amorti. Sur une production régulière, la machine numérique prend l’avantage grâce à la répétabilité et à la baisse des reprises.
Les critères qui font vraiment la différence à l’achat
À l’achat, l’usinage ne se résume pas à la puissance affichée. La qualité du guidage, la simplicité du pupitre, la disponibilité des pièces et la stabilité thermique comptent autant que la vitesse. Si vous débutez, une cnc simple peut être préférable à une machine plus ambitieuse mais difficile à exploiter. Le bon choix se fait toujours selon votre besoin réel, pas selon la fiche la plus impressionnante.
Les familles de machines qui changent vraiment le résultat
Le résultat d’un usinage dépend beaucoup de la famille de machine choisie, car la structure, la rigidité et l’encombrement ne jouent pas le même rôle selon la pièce. Un centre vertical, un tour ou un portique ne répondent pas au même besoin de fabrication. Pour une gamme courte et des pièces variées, le bon compromis n’est pas toujours le plus gros équipement.
Voici un tableau simple pour comparer les principales familles avant achat.
| Famille | Pièces adaptées | Atout principal |
|---|---|---|
| Centre vertical | Petites pièces prismatiques | Polyvalence |
| Centre horizontal | Pièces plus lourdes | Évacuation des copeaux |
| Tour | Pièces cylindriques | Régularité |
| Portique | Grandes pièces planes | Rigidité |
Centre vertical, horizontal ou à portique
Un centre vertical convient souvent à un atelier qui veut rester compact. Un centre horizontal apporte plus de confort sur certaines pièces longues, tandis qu’un portique devient pertinent quand la structure doit absorber de fortes charges. La rigidité d’un portique rassure sur les grandes surfaces, mais son encombrement demande un vrai espace de production. Le choix dépend donc autant de la machine que de la pièce à fabriquer.
Quand un tour devient le meilleur choix
Le tour devient le meilleur choix dès que la pièce tourne autour d’un axe central. Pour des axes, bagues ou arbres, il offre une fabrication rapide et régulière. Un tour bien dimensionné simplifie aussi les séries courtes, car le positionnement est plus direct. Si votre atelier traite surtout des formes cylindriques, investir dans un tour peut être plus rentable qu’un centre plus polyvalent mais moins ciblé.
Quels axes faut-il viser pour votre projet ?
Le nombre d’axe change la façon d’aborder l’usinage, surtout quand la pièce comporte plusieurs faces ou des formes difficiles d’accès. En cnc, trois axe suffisent pour beaucoup de projets simples, mais la conception devient plus fluide dès que l’on cherche à limiter les repositionnements. Sur une série courte, le bon axe peut faire gagner un vrai temps de préparation.
Pour choisir entre 3, 4 ou 5 axe, regardez cinq points : la géométrie de la pièce, le niveau de précision, la fréquence de changement de face, la complexité de programmation et la performance attendue. Une pièce inclinée, une hélice ou un moule léger n’appellent pas le même usinage. Plus la machine monte en axe, plus la programmation demande d’expérience, mais le gain de temps peut être net.
Trois axes pour aller à l’essentiel
Une cnc trois axe reste idéale pour des pièces simples, des platines ou des blocs à usiner sur plusieurs faces avec retournement. Elle offre une bonne précision et une prise en main plus accessible. Pour un projet qui démarre, ce format rassure parce qu’il limite les erreurs de conception et les coûts de mise au point. C’est souvent le meilleur compromis pour une première machine.
Quatre ou cinq axes pour les pièces complexes
Quatre ou cinq axe prennent l’avantage dès qu’une pièce impose des angles multiples, des poches profondes ou des surfaces courbes. Sur une série complexe, l’usinage devient plus rapide parce qu’il y a moins de manipulations. La performance progresse, mais la programmation demande une vraie méthode. Si vous fabriquez des pièces techniques, ce niveau d’axe peut justifier l’investissement.
La précision dépend-elle vraiment de la machine ?
La précision ne dépend pas seulement de la machine, mais de l’ensemble broche, réglage et stabilité de l’usinage. Une machine bien conçue peut tenir le millimètre, parfois mieux, à condition que la matière soit adaptée et que l’outil coupe proprement. Dans la pratique, une mauvaise fixation ou une vibration légère suffit à dégrader la précision finale.
Quatre facteurs comptent vraiment : la rigidité du bâti, l’état de la broche, la qualité de l’outil et la capacité à mesurer correctement. Si vous cherchez une tolérance serrée, il faut aussi surveiller la table, le copeau et la température. Un millimètre perdu au réglage se retrouve vite sur la pièce finie, surtout en usinage répétitif.
Ce qui fait gagner ou perdre un millimètre
Un millimètre se gagne souvent au moment du réglage, pas seulement à la coupe. La rigidité limite les déformations, la broche stabilise la rotation et l’outil garde une trajectoire propre. Si la matière est dure ou mal bridée, la précision chute immédiatement. Pour une finition propre, il faut donc mesurer plusieurs fois et corriger avant de lancer la série.
Comment vérifier la qualité avant de choisir
Avant d’acheter, demandez comment la machine est mesurée en charge réelle. Une bonne vérification passe par des essais sur matière, des contrôles de répétabilité et l’observation des vibrations. Si possible, comparez une pièce simple et une pièce plus exigeante. La précision annoncée ne vaut que si elle reste stable après plusieurs cycles d’usinage.
Matériaux, outils et revêtements: le trio qui fait la différence
Le bon outil dépend toujours du matériau, et c’est ce trio qui conditionne la qualité de coupe. Une fraise en carbure ne réagit pas comme un outil standard, surtout sur l’aluminium ou sur une matière plus abrasive. Si vous cherchez un usinage simple et propre, il faut penser ensemble matière, revêtement et durée de vie.
Pour choisir, retenez quatre points : la dureté du matériau, la forme de la fraise, le revêtement et la vitesse de coupe. Sur l’aluminium, une fraise bien affûtée évacue mieux les copeaux et limite l’échauffement. Sur l’acier, le carbure devient souvent indispensable. Sur les plastiques techniques, un outil trop agressif peut au contraire dégrader la finition.
Choisir une fraise adaptée à chaque matière
Une fraise adaptée à l’aluminium doit favoriser une coupe nette et une bonne évacuation. Pour l’acier, on cherche davantage la tenue d’arête et la rigidité de l’outil. Sur les plastiques techniques, une fraise trop chaude marque la matière. Le bon choix se voit vite sur la surface finale et sur la durée de vie de l’outil.
Le bon revêtement pour améliorer la coupe
Le revêtement améliore la coupe quand il réduit l’usure et l’échauffement. Un carbure avec revêtement adapté peut durer plus longtemps qu’un outil simple, surtout en production répétée. Sur l’aluminium, on privilégie souvent une coupe propre et rapide ; sur des matières plus dures, la protection de l’arête devient prioritaire. C’est un levier discret, mais très rentable.
Quelle machine pour quel atelier ?
Le bon équipement dépend du profil de l’atelier, du niveau du machiniste et du rythme de production. Un atelier simple n’a pas les mêmes attentes qu’une structure industrielle ou qu’un espace de prototypage. Si vous voulez utiliser votre budget intelligemment, il faut choisir une machine cohérente avec le besoin réel, pas avec une ambition trop large.
Voici cinq profils d’acheteurs et la logique de recommandation la plus utile : l’artisan qui cherche la simplicité, le prototypiste qui veut aller vite, le sous-traitant qui vise la série, l’atelier de maintenance qui privilégie le manuel, et l’industriel qui veut automatiser. Chaque cas impose un compromis entre temps, équipement et prise en main.
- Artisanat local : une machine simple et robuste
- Prototypage : un équipement polyvalent et rapide à régler
- Petite série : une cnc stable avec automatisation minimale
- Production régulière : un centre plus productif et répétable
- Maintenance : un manuel facile à utiliser et à entretenir
Petite structure ou production régulière
Dans une petite structure, une machine simple reste souvent le meilleur choix pour garder la main sur les coûts. En production régulière, le même atelier peut basculer vers une solution plus automatisée si les volumes augmentent. Le machiniste gagne alors en confort, mais il faut accepter un équipement plus exigeant. Tout se joue entre souplesse immédiate et cadence durable.
Quel niveau d’autonomie viser dès le départ
Le niveau d’autonomie doit correspondre au temps disponible pour apprendre et régler. Une machine trop simple peut limiter la fabrication, mais un système trop complexe ralentit l’exploitation au quotidien. Si vous démarrez, mieux vaut viser un équipement facile à utiliser, puis monter en gamme quand les séries se stabilisent. C’est souvent la décision la plus rentable.
Les critères qui orientent vraiment la décision finale
La décision finale en usinage repose sur six critères concrets : budget, rigidité, précision, complexité des pièces, niveau de production et temps de mise en route. Une machine performante n’est utile que si elle correspond à votre projet et à votre conception de la série. Le vrai bon choix est celui qui équilibre coût et usage.
Pour comparer, regardez le centre si vous cherchez de la polyvalence, le tour si vos pièces sont cylindriques, et le portique si les grandes dimensions dominent. La rigidité compte autant que la performance, car elle conditionne la qualité sur la durée. En production moyenne, une machine trop ambitieuse peut coûter plus cher qu’elle ne rapporte.
La grille de décision la plus utile avant d’investir
Avant d’investir, posez-vous six questions simples : quelle pièce vais-je produire, avec quelle matière, à quelle cadence, avec quel niveau de précision, avec quel budget et avec quelle équipe ? Cette grille évite les achats trop rapides. Elle aide aussi à comparer deux machines proches sans se laisser séduire par une option inutile.
Recommandation finale selon le type de besoin
Pour un besoin simple, une machine compacte et facile à régler suffit souvent. Pour une série régulière, un centre plus rigide devient intéressant. Pour des grandes pièces, le portique prend l’avantage. Pour des formes cylindriques, le tour reste la réponse la plus logique. La meilleure décision est celle qui réduit les compromis sans alourdir inutilement l’atelier.
FAQ – Questions fréquentes sur le choix d’une machine d’usinage
Quelle différence entre une machine conventionnelle et une CNC ?
Une machine conventionnelle demande plus d’intervention manuelle, alors qu’une cnc automatise la trajectoire et la répétabilité. Le choix dépend surtout du volume, du budget et du niveau de précision recherché.
Combien d’axes faut-il pour une pièce complexe ?
Pour une pièce complexe, quatre ou cinq axe sont souvent plus adaptés qu’un simple 3 axe. Cela réduit les repositionnements et améliore la cohérence de l’usinage.
Quel type de machine convient à un petit atelier ?
Un petit atelier gagne souvent à choisir une machine simple, compacte et facile à utiliser. Le tour ou le centre vertical sont souvent les options les plus pratiques selon la matière travaillée.
Un centre à portique est-il toujours plus performant ?
Un centre à portique n’est pas toujours le plus performant, mais il devient excellent sur les grandes pièces et quand la rigidité prime. Son intérêt dépend de la fabrication visée.
Quels outils choisir pour l’aluminium ?
Pour l’aluminium, il faut un outil bien affûté, souvent une fraise carbure avec un revêtement adapté. L’objectif est d’obtenir une coupe nette et une bonne évacuation des copeaux.
Comment évaluer la précision avant l’achat ?
La précision s’évalue avec des essais réels, des mesures répétées et un contrôle des vibrations. Demandez toujours comment la machine se comporte sur matière et en cycle complet.
Quel critère compte le plus pour une production en série ?
Pour une production en série, la répétabilité compte autant que la vitesse. Une machine stable, simple à régler et régulière dans le temps facilite vraiment l’usinage.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie